
SIGGRAPH Asia 2026|曼大Charlie Wang团队:连续神经场优化让增减材混合制造「更快、更稳、更准」
增减材混合制造通过交替使用增材制造(AM)与减材制造(SM),既可以构建复杂体积,又可以及时去除临时支撑或加工后续难以到达的区域。真正的规划问题因此变成:在什么位置、什么时间执行增材或减材制造,并选择怎样的减材刀具配置,才能让整个制造过程既可行,又高效、连续且稳定?
近日,曼彻斯特大学 Digital Manufacturing Laboratory 的 Charlie C.L. Wang 教授团队提出面向增减材混合制造(Hybrid Additive–Subtractive Manufacturing, HM)的神经场优化方法,相关论文收录于 ACM Transactions on Graphics(SIGGRAPH Asia 2026)。论文第一作者为曼彻斯特大学博士生陈永学。
论文预印本:https://yongxue-chen.github.io/hybManuFieldOpt/hybManuFieldOpt_preprint.pdf
开源代码:https://github.com/Yongxue-Chen/hybManuFieldOpt
项目主页:https://yongxue-chen.github.io/hybManuFieldOpt/
演示视频:https://youtu.be/HE7gqaH4Iv0
该工作将混合制造工艺规划从离散规则与体素序列搜索,推进为连续场上的多目标数值优化,使几何精度、制造效率、制造可行性与加工过程中的结构稳定性能够在同一框架中联合考虑。
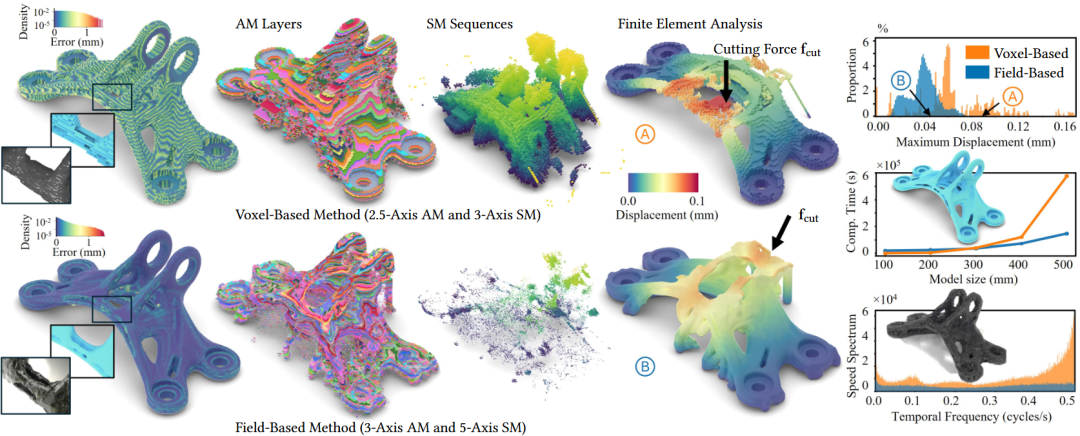
图 1|与基于体素的方法相比,连续场方法在几何保真、制造效率、操作连续性和中间结构形变控制之间进行联合优化。
01|从「能制造」到「制造得更好」
团队此前提出的体素化逆向操作规划能够自动构造可行的制造序列,并对连通体素模型给出理论上的可制造性分析。但「能够制造」并不等于「制造得高效、稳定、准确」。本文进一步解决三个关键不足:
体素分辨率限制几何与可扩展性。分辨率低时,薄壁、细小和高曲率特征容易产生阶梯误差甚至丢失;为了保持精度而提高分辨率,又会迅速增加存储与计算开销。
可行序列不一定高效或连续。确定性规划能够找到一条「能做」的路径,却不会主动优化临时支撑、制造时间和操作跳变,离散序列也更容易出现频繁的位置切换。
中间结构的力学状态没有进入规划闭环。制造尚未完成时,工件可能形成薄弱悬臂或局部刚度不足区域;它持续受到重力,并在减材阶段额外承受切削力。几何上可行的序列,未必在真实加工载荷下足够稳定。
因此,本文把目标从「找到一条可制造序列」推进为:在连续表示上直接优化一条兼顾几何、效率、可执行性和结构稳定性的 HM 制造过程。
02|核心方法:五个连续场描述整套制造过程
本文不再为每个体素逐步指定离散操作,而是在三维空间中用五个隐式连续场描述制造过程。它们可以简单理解为回答三个问题:
什么时候做?t_AM (x) 与 t_SM (x) 描述某个位置执行增材和减材操作的相对制造时间。
哪里需要做?p_AM (x) 与 p_SM (x) 描述某个位置是否需要执行增材或减材操作。
减材时怎么切?N_CC (x) 描述连续的切削配置,包括刀具方向与接触相关信息。
这五个场由隐式神经网络参数化,网络参数本身就是优化变量。优化完成后,系统再从连续场中提取并排序增材层和减材序列,最终生成可执行刀具路径。
优化并不是只追求最终几何正确,而是在同一框架中联合考虑最终形状一致性、额外支撑体积与制造时间、中间结构形变、自支撑,以及 AM/SM 碰撞约束。连续表示由此把传统的「离散工序搜索」转化成一个可联合权衡多种制造目标的数值优化问题。
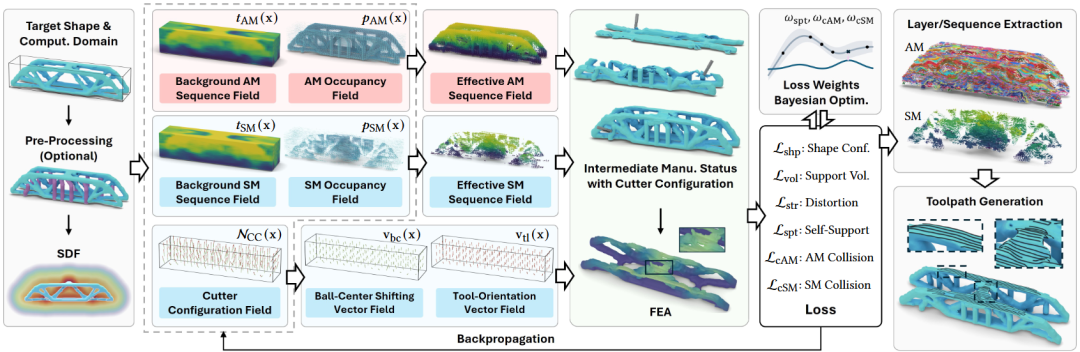
图 2|本文总体框架:五个连续场共同决定 AM/SM 的时间、占据与减材刀具配置,并由多目标损失联合优化;优化后再提取制造序列并生成刀具路径。
03|关键创新:让加工过程中的形变直接参与优化
这是本文最值得强调的部分。对于任意一个虚拟制造时刻,通过顺序场与占据场可以恢复当时的中间结构。作者进一步通过有限元分析评估这个「尚未制造完成」的工件在实际载荷下会发生多大变形:在增材阶段考虑结构自重,在减材阶段则同时考虑重力与切削力,切削载荷还与当前优化得到的刀具配置相关。
更关键的是,这一步不是在规划完成后再做一次 FEA 验算,而是直接嵌入优化过程,作为可微的结构形变约束 / 损失参与反向传播。如果某种制造顺序会形成过软的悬臂、局部大变形或「悬浮」区域,梯度会反过来调整制造顺序、临时支撑分布和切削配置,让后续方案主动避开这些不稳定状态。
换言之,本文不只问「最终零件形状对不对」,还要求「制造过程中的每一个关键中间状态都足够稳定」。
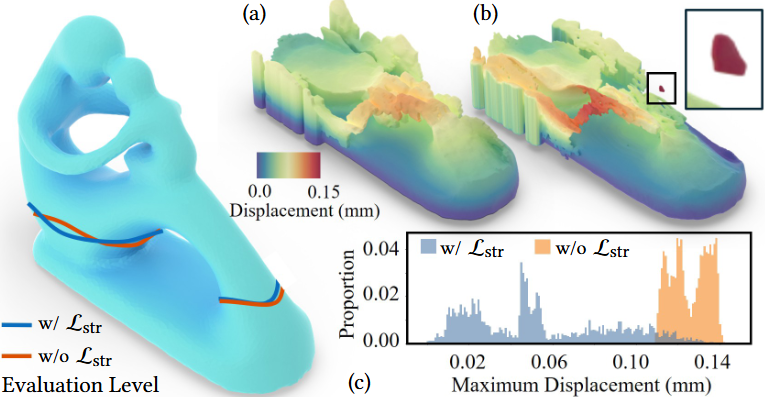
图 3|结构形变约束的消融实验:加入结构形变损失后,优化能够主动抑制大位移并避免形成「悬浮」中间结构。
04|实验结果:更高效、更连续、更精细,也更稳定
论文从复杂几何可制造性、制造效率、几何保真、操作连续性与中间结构稳定性等多个方面验证了该框架的效果。
Femur 示例最直观地说明了增减材混合制造本身的必要性。该模型具有复杂的内部多孔结构(genus 98):如果只使用减材加工,刀具无法形成内部孔隙;如果只使用增材制造,内部所需支撑又可能在制造完成后无法移除。本文生成的交错 AM/SM 工艺则能够在适当阶段及时沉积、切除和继续制造,从而获得完整目标几何。
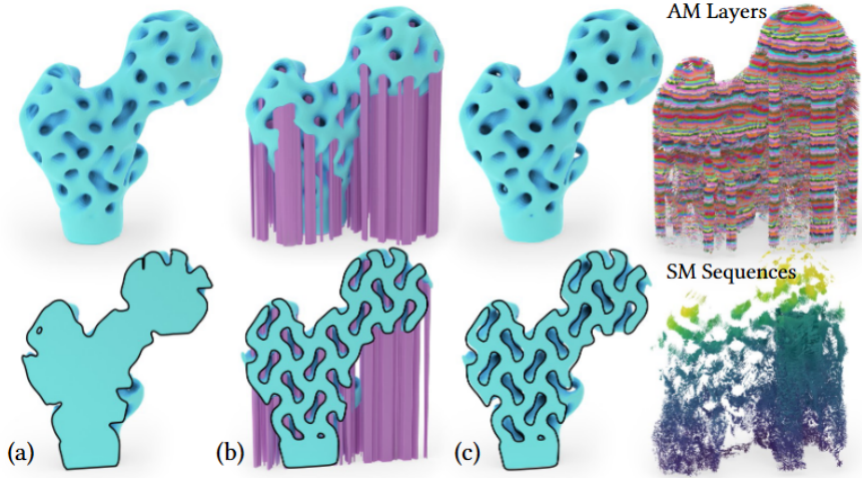
图 4|复杂 Femur 模型的制造对比:(a) 减材制造无法形成内部多孔结构,(b) 增材制造会留下难以移除的内部支撑,而 (c) 增减材混合制造能够完成目标模型。
在 GE-Bracket 上,预计制造时间从 38.8 小时降至 12.3 小时,额外支撑体积占比由 43.02% 降至 28.39%,路径中的工具跳跃次数由 53.9k 降至 4.9k。更少的临时支撑和更连续的制造序列共同降低了非必要制造时间。
在包含大量薄壁特征的 Spiral Ellipsoid 上,体素方法的额外支撑比例为 131.98%,连续场方法降至 36.17%,同时明显减轻体素离散带来的阶梯和表示误差,更好地保留细小几何特征。
值得注意的是,形变感知并不意味着「任何时候都把支撑做到最少」。在 MBB Beam 等示例中,优化器会在有必要时主动保留更多临时支撑,以换取更高的中间结构刚度。这说明本文优化的是制造过程的综合质量,而不是单一追求材料最少。
05|模型越大,连续场的优势越明显
论文进一步在不同尺寸的 GE-Bracket 上进行可扩展性实验,同时比较额外支撑比例、几何误差、工具跳跃数量和总制造时间。随着模型尺寸增大,连续场方法仍能产生更少的跳跃数量和更短的制造时间,并保持较好的几何精度。
体素表示的几何精度与离散分辨率直接绑定:当模型尺寸增加而体素尺寸保持不变时,体素数量和计算开销会快速增长。在论文测试的较大尺度下,体素方法的计算时间达到本文方法的约 3.93 倍。连续场表示因此不仅更适合保留细小特征,也更容易扩展到更大尺寸的模型。
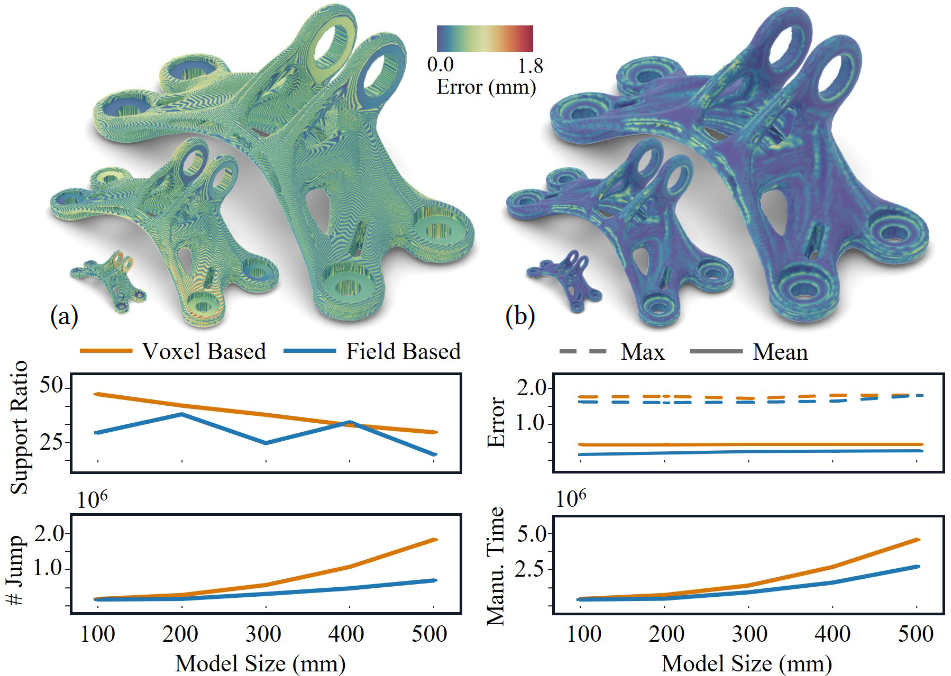
图 5|GE-Bracket 的可扩展性实验:比较不同模型尺度下的支撑体积、几何误差、操作跳变和总制造时间。
06|实体制造与力学验证:混合制造拓展设计自由度
研究团队进一步在桌面式增减材混合制造设备上进行了实体实验,完成 GE-Bracket、MBB Beam、Femur 和 Cantilever Bracket 等代表性模型的实体制造。
这些实体实验说明,本文并非只在数值仿真中得到更优指标,而是能够把优化后的工艺序列真正落到设备执行,并完成具有复杂外形、拓扑结构和内部孔隙的实体制造。
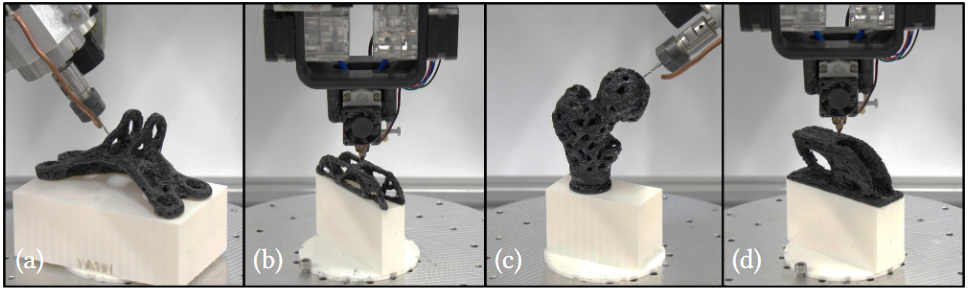
图 6|实体制造结果:GE-Bracket、MBB Beam、Femur 和 Cantilever Bracket 均在桌面式增减材混合制造设备上完成制造。
从制造自由度到设计自由度
混合制造的价值并不只在于让更多复杂几何「能够被制造」,还可以进一步放宽设计阶段必须满足的制造约束。对于传统平面分层增材制造,拓扑优化通常需要加入自支撑约束,否则会产生难以直接打印的悬垂结构;但这些约束也会缩小可探索的设计空间。借助混合制造,中间支撑可以在制造过程中由减材操作及时去除,因此拓扑优化可以在不施加自支撑约束的情况下探索更自由、力学性能更好的结构。
论文进一步对 MBB Beam 和 Cantilever Bracket 进行了实体力学测试:前者采用三点弯曲测试,后者采用压缩测试。结果显示,与加入自支撑约束、可由传统平面打印直接制造的设计相比,取消自支撑约束并通过混合制造实现的结构刚度分别提高了 36.84% 和 26.09%。这说明混合制造不仅拓展了「可制造几何」的范围,也能把更大的设计自由度转化为实际的力学性能收益。
07|这项工作的意义在哪里?
第一,从「离散可行性」推进到「连续过程优化」。在已有可制造性规划的基础上,制造顺序本身进一步成为可以通过数值优化改进的对象。
第二,连续场让规划更适合大尺寸和精细特征。几何表达不再完全受制造尺度体素分辨率约束,同时能够生成更连续的操作序列。
第三,把结构稳定性真正放进规划闭环。重力与切削力作用下的中间结构形变不再只是后验验证指标,而是能够通过可微优化直接影响制造顺序、支撑分布和切削配置。
第四,连续切削配置使框架能够自然扩展到更灵活的硬件组合,包括三轴增材与五轴减材加工。更进一步,这种连续、可优化的过程表示也为未来把结构设计、工艺规划和设备运动纳入更统一的协同优化框架提供了接口。
一句话概括:这项工作关注的不只是「复杂模型能不能被增减材混合制造」,而是进一步回答「怎样让整个制造过程更可扩展、更高效、更连续,并在真实加工载荷下保持稳定」。